

Apa Penyebab Penyemprotan Tidak Merata & Cacat Akibat Penyemprotan Berlebihan? Mesin Lem Panas Memberikan Solusi Perekat Terpadu
2026-09-02 10:41Dalam aplikasi perekat industri, beberapa milimeter dapat membuat perbedaan besar.
Pola semprotan yang sedikit terlalu lebar dapat mencemari tepi produk. Keluaran lem yang tidak stabil dapat menyebabkan daya rekat lemah di satu area dan kelebihan perekat di area lain. Ketika masalah ini berulang ratusan atau ribuan kali per shift, hasilnya bukan hanya masalah penampilan—tetapi dapat menjadi biaya produksi yang terukur.
Bagi para produsen yang bekerja dengan kasur, interior otomotif, kemasan, barang kulit, alas kaki, material komposit, pelapis tepi, pembungkus profil, tas kurir, tas jinjing, penjilidan buku, dan produk penyaringan udara,penyemprotan tidak merata dan penyemprotan berlebihanadalah dua tantangan umum yang perlu mendapat perhatian lebih selama pemilihan peralatan.
Masalah ini sering disalahpahami sebagai masalah kualitas perekat.
Pada kenyataannya, cacat pada hasil penyemprotan dapat berasal dari beberapa faktor yang saling berinteraksi:
Viskositas perekat + suhu + tekanan + desain nosel + jarak semprot + pergerakan pistol + karakteristik substrat + kontrol mesin.
Inilah mengapa memilih sistem penyemprotan perekat leleh panas yang sesuai lebih rumit daripada sekadar memilih mesin dengan kapasitas pelelehan yang lebih besar.
Saipu Electromechanical Device Co., LtdSaipu mengkhususkan diri dalam penelitian dan pengembangan (R&D), manufaktur, penjualan, dan layanan purna jual peralatan penyemprotan perekat leleh panas. Dengan aplikasi yang mencakup berbagai sektor industri, Saipu menyediakan solusi penyemprotan perekat terintegrasi yang dirancang berdasarkan proses pengikatan aktual, bukan spesifikasi mesin tunggal.
Jadi, apa yang menyebabkan penyemprotan tidak merata dan penyemprotan berlebihan—dan bagaimana produsen dapat memilih peralatan yang tepat untuk mengatasi masalah ini?
1. Masalah Pengguna: Mengapa Penyemprotan Perekat Leleh Panas Menjadi Tidak Merata?
Bayangkan sebuah jalur produksi yang berjalan dengan kecepatan stabil.
Di awal shift, pola semprotan terlihat dapat diterima.
Namun, setelah beberapa jam, operator menyadari:
Salah satu sisi menerima lebih banyak perekat daripada sisi lainnya.
Lebar semprotan menjadi tidak konsisten.
Perekat menjangkau area di luar zona pengikatan.
Lem menumpuk di sekitar nosel.
Beberapa produk memerlukan sentuhan akhir secara manual.
Konsumsi perekat secara bertahap meningkat.
Operator sering kali menyesuaikan tekanan atau suhu.
Di sinilah para manajer produksi perlu melihat lebih dari sekadar alat semprot itu sendiri.
1.1 Suhu Perekat yang Tidak Stabil
Perekat leleh panas harus diproses dalam kisaran suhu yang sesuai yang ditentukan oleh pemasok perekat.
Jika suhu terlalu rendah, viskositas dapat meningkat dan perekat mungkin tidak dapat teratomisasi atau terdistribusi seperti yang diharapkan.
Jika suhu terlalu tinggi atau perekat tetap panas terlalu lama, material tersebut dapat mengalami paparan panas yang tidak perlu.
Oleh karena itu, stabilitas suhu bukan sekadar masalah "pemanasan".
Hal ini secara langsung memengaruhi konsistensi proses aplikasi.
1.2 Tekanan Semprotan yang Tidak Tepat
Tekanan semprotan memengaruhi cara perekat keluar dari nosel.
Jika tekanan terlalu rendah, pola semprotan mungkin menjadi tidak lengkap atau tidak teratur.
Jika tekanan terlalu tinggi, perekat dapat menyebar melewati area pengikatan yang dimaksud, sehingga meningkatkan penyebaran lem berlebih.
Oleh karena itu, sistem perekat profesional harus menyediakan kondisi tekanan yang terkontrol dan dapat diulang, alih-alih memaksa operator untuk melakukan penyesuaian manual secara sering.
1.3 Pemilihan Nozzle Sangat Penting
Tidak ada nozzle universal yang cocok untuk setiap aplikasi.
Produsen kasur mungkin memerlukan pola semprotan yang berbeda dari produsen yang merekatkan kain interior otomotif.
Aplikasi pengemasan mungkin memerlukan garis yang sempit, sedangkan laminasi komposit mungkin memerlukan cakupan yang lebih luas.
Oleh karena itu, nozzle harus dipilih berdasarkan hal-hal berikut:
Jenis perekat
Viskositas
Lebar lapisan yang dibutuhkan
Jarak semprotan
Substrat
Kecepatan produksi
Berat perekat yang dibutuhkan
Ketidaksesuaian antara nosel dan alat aplikasi dapat menyebabkan penyemprotan berlebihan bahkan ketika mesin itu sendiri berfungsi dengan benar.
2. Pemilihan Produk: Apa yang Harus Dicari Pabrik dalam Mesin Lem Panas?
Ketika pabrik membeli sistem perekat leleh panas, kesalahan yang paling umum adalah membandingkan mesin hanya berdasarkan kapasitas pelelehannya.
Misalnya:
“Mesin A memiliki tangki yang lebih besar daripada Mesin B, jadi Mesin A pasti lebih baik.”
Belum tentu.
Evaluasi yang berorientasi pada produksi harus memeriksa jalur perekat secara lengkap:
Peleburan → Pemanasan → Pemompaan → Tekanan → Selang Pemanas → Pistol Semprot → Nosel → Substrat
Setiap komponen dapat memengaruhi pola semprotan akhir.
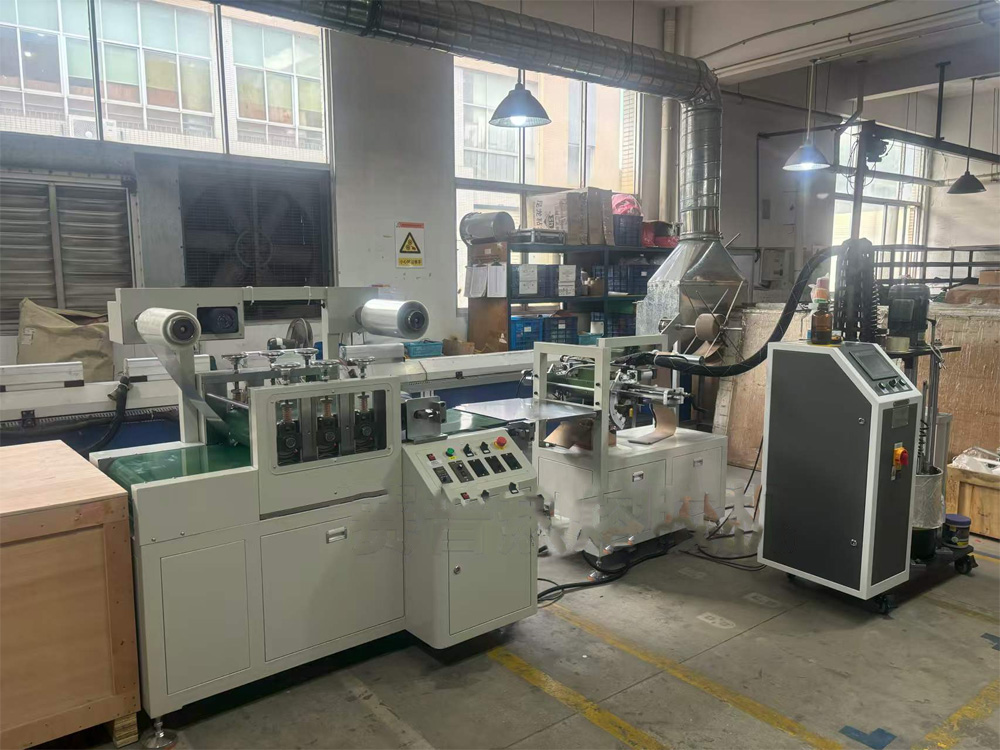
Yang sesuaiMesin Lem PanasOleh karena itu, harus memberikan pemanasan perekat yang stabil, pengiriman yang konsisten, dan parameter aplikasi yang dapat dikontrol.
Yang lebih penting lagi, hal itu harus sesuai dengan proses produksi pelanggan.
3. Bagaimana Sistem Perekat Leleh Panas Lengkap Mengontrol Kualitas Penyemprotan?
Sistem yang dirancang dengan baik harus memungkinkan para insinyur produksi untuk menetapkan kondisi proses yang dapat diulang.
Variabel-variabel kunci biasanya meliputi:
| Parameter | Dampak Produksi | Hal-hal yang Harus Dievaluasi Pembeli |
|---|---|---|
| Suhu perekat | Mempengaruhi viskositas dan aliran | Kontrol suhu yang stabil |
| Keluaran pompa | Menentukan pasokan perekat | Stabilitas keluaran |
| Tekanan | Memengaruhi pola semprotan | Tekanan yang dapat disesuaikan |
| Nosel | Menentukan lebar/pola semprotan | Pemilihan khusus aplikasi |
| Jarak semprotan | Perubahan cakupan | Penempatan senjata yang dapat diulang |
| Kecepatan jalur | Mempengaruhi distribusi perekat | Sesuaikan mesin dengan kecepatan produksi. |
| Viskositas perekat | Mempengaruhi atomisasi/aliran | Sesuaikan peralatan dengan perekat. |
| Pemanas selang | Mencegah perubahan viskositas saat pengiriman | Pemantauan suhu independen |
| Kondisi filter | Mempengaruhi stabilitas aliran | Inspeksi dan perawatan yang mudah. |
| Pengendalian senjata | Menentukan perilaku buka/tutup | Respons cepat dan berulang. |
Nilai operasional yang tepat harus selalu dikonfirmasi melalui data teknis perekat dan uji coba produksi.
Hal ini sangat penting karena tidak ada "suhu terbaik," "tekanan terbaik," atau "jarak semprot terbaik" yang universal untuk setiap perekat leleh panas.
4. Skenario Aplikasi: Satu Platform Peralatan, Beberapa Proses Pengikatan
Salah satu alasan mengapa pembeli industri semakin mempertimbangkan sistem peleburan panas terintegrasi adalah keragaman produksi modern.
Produsen yang sama dapat memproduksi beberapa kategori produk, yang masing-masing membutuhkan pola pengaplikasian perekat yang berbeda.
Pembuatan Kasur
Produksi kasur dapat melibatkan penggabungan busa, kain, dan bahan lainnya.
Sistem penyemprotan mungkin perlu mencakup area yang relatif luas sambil mempertahankan distribusi perekat yang merata.
Jika pola semprotan terlalu lebar, perekat dapat mencapai area yang tidak memerlukan perekatan.
Jika pola terlalu sempit, cakupan perekatan mungkin menjadi tidak mencukupi.
Oleh karena itu, peralatan tersebut harus memungkinkan lebar semprotan dan proses aplikasi disesuaikan dengan struktur kasur dan kecepatan produksi.
Interior Otomotif
Komponen interior otomotif seringkali melibatkan kain, busa, substrat komposit, dan material dekoratif.
Aplikasi dapat mencakup:
Bintang Utama
Panel pintu
Bahan pemangkasan
Komponen akustik
Kain interior
Untuk aplikasi ini, konsistensi semprotan sangat penting karena perekat yang berlebihan dapat memengaruhi tampilan, berat, dan penanganan material.
Sistem perekat leleh panas yang dikonfigurasi dengan benar dapat membantu produsen membangun proses aplikasi yang lebih berulang.
Kemasan
Produksi kemasan seringkali menekankan kecepatan.
Karton, tas, pegangan, dan bahan kemasan laminasi mungkin memerlukan aplikasi perekat yang cepat.
Pola semprotan yang stabil membantu mengurangi:
Kontaminasi perekat
Pengerjaan ulang manual
Konsumsi perekat yang berlebihan
Pembersihan yang tidak perlu
Untuk lini pengemasan berkecepatan tinggi, respons peralatan dan sinkronisasi dengan lini produksi menjadi sangat penting.
Barang Kulit dan Alas Kaki
Pembuatan produk kulit dan alas kaki mungkin melibatkan permukaan yang tidak rata, zona pengikatan yang sempit, dan kombinasi material yang berbeda.
Oleh karena itu, sistem penyemprotan mungkin memerlukan kontrol aplikasi yang lebih presisi.
Pola semprotan yang lebih lebar belum tentu lebih baik.
Dalam banyak kasus, tujuannya adalah:
Oleskan jumlah perekat yang tepat di tempat yang tepat.
Prinsip tersebut merupakan inti dari aplikasi perekat leleh panas yang efisien.
Pembuatan Filter Udara
Produk filter dapat memiliki area perekat yang luas serta zona penyegelan yang sempit.
Sistem perekat perlu memberikan penghantaran yang stabil tanpa penyemprotan berlebihan yang dapat mengganggu media filtrasi.
Ini adalah contoh lain mengapa pemilihan nosel yang spesifik untuk aplikasi dan penyesuaian proses sangat penting.
5. Apa Penyebab Penyemprotan Berlebihan?
Penyemprotan berlebihan seringkali merupakan hasil yang terlihat dari ketidakseimbangan beberapa variabel proses.
Penyebab umum meliputi:
Tekanan Berlebihan
Tekanan yang terlalu besar dapat mendorong perekat melewati area target.
Nosel yang Salah
Nosel dengan sudut semprot atau karakteristik keluaran yang tidak sesuai dapat menghasilkan cakupan yang berlebihan.
Jarak Semprotan yang Berlebihan
Jarak yang lebih besar antara pistol lem dan permukaan yang akan dilem dapat menyebabkan lem menyebar ke luar area yang diinginkan.
Keluaran Perekat yang Berlebihan
Jika laju pengaplikasian lebih tinggi daripada yang dibutuhkan oleh substrat, maka akan terjadi penumpukan perekat berlebih.
Sinkronisasi yang Salah
Jika alat semprot dan jalur produksi tidak disinkronkan dengan benar, perekat dapat diaplikasikan sebelum atau setelah zona pengikatan yang dimaksud.
Suhu Perekat yang Tidak Stabil
Perubahan viskositas dapat mengubah pola semprotan.
Inilah mengapa sekadar mengurangi tekanan tidak selalu merupakan solusi yang tepat.
Seorang insinyur proses harus mengidentifikasi penyebab sebenarnya sebelum mengubah parameter.
6. Bagaimana Produsen Dapat Mengurangi Limbah Perekat?
Mengurangi konsumsi perekat tidak selalu berarti mengurangi lapisan perekat semaksimal mungkin.
Tujuannya adalah untuk mencapai kinerja pengikatan yang dibutuhkan denganaplikasi perekat yang terkontrol dan dapat diulang.
Urutan optimasi yang bermanfaat adalah:
Langkah 1 — Konfirmasikan spesifikasi perekat
Periksa viskositas, suhu yang disarankan, dan metode aplikasinya.
Langkah 2 — Stabilkan suhu
Pastikan alat pelebur dan selang pemanas mempertahankan kondisi pemrosesan yang sesuai.
Langkah 3 — Atur tekanan yang sesuai
Sesuaikan tekanan sesuai dengan jenis perekat dan nosel.
Langkah 4 — Optimalkan pemilihan nozzle
Pilih pola semprotan sesuai dengan area pengikatan yang sebenarnya.
Langkah 5 — Kendalikan jarak semprotan
Pertahankan jarak yang konsisten selama aplikasi manual atau otomatis.
Langkah 6 — Sinkronkan kecepatan produksi
Sesuaikan keluaran perekat dengan kecepatan lini produksi.
Langkah 7 — Mengukur konsumsi perekat
Catat konsumsi perekat per produk atau per batch produksi.
Langkah terakhir ini sangat penting.
Tanpa pengukuran, sebuah pabrik mungkin berasumsi bahwa proses baru tersebut menghemat perekat tanpa mengetahui apakah hal itu benar-benar terjadi.
7. Data Teknis Harus Digunakan untuk Pengambilan Keputusan Proses
Untuk pengadaan industri, spesifikasi peralatan harus dikaitkan dengan indikator produksi yang terukur.
Evaluasi pabrik secara praktis dapat mencakup:
| KPI | Metode Pengukuran |
|---|---|
| Konsumsi perekat | kg/produk atau kg/1.000 produk |
| Lebar semprotan | mm |
| Suhu aplikasi | °C |
| Tekanan perekat | batang |
| Kecepatan jalur | m/menit atau pcs/menit |
| Tingkat cacat | % |
| Tingkat pengerjaan ulang | % |
| Frekuensi pembersihan nosel | waktu/shift |
| Waktu henti yang tidak direncanakan | menit/shift |
| Limbah perekat | kg/minggu atau kg/bulan |
Indikator-indikator ini memungkinkan produsen untuk membandingkan proses lama dan baru secara objektif.
Sebagai contoh, jika sebuah pabrik saat ini mengonsumsi 12 kg perekat per 1.000 produk, tim pengadaan dapat menetapkan ini sebagai patokan.
Setelah optimasi peralatan, pabrik dapat mengukur konsumsi baru dalam kondisi produksi yang sebanding.
Itu jauh lebih bermakna daripada sekadar mengklaim persentase penghematan perekat secara umum.
8. Keputusan Pengadaan: Apa yang Harus Ditanyakan Pembeli kepada Pemasok?
Sebelum memesan sistem penyemprotan lelehan panas, tim pengadaan harus memberikan informasi aplikasi sebanyak mungkin kepada pemasok.
Tentang Perekat
Merek perekat
Model perekat
Viskositas
Suhu pemrosesan yang disarankan
Format kemasan
Metode aplikasi
Tentang Produk
Dimensi produk
Jenis substrat
Area pengikatan
Pola perekat yang dibutuhkan
Berat perekat yang dibutuhkan
Tentang Produksi
Kecepatan produksi
Jam kerja harian
Jumlah shift
Konsumsi perekat saat ini
Tingkat kerusakan saat ini
Tentang Otomasi
Penyemprotan manual atau otomatis
Jumlah senjata
Integrasi PLC
Sinkronisasi jalur produksi
Persyaratan integrasi robot
Informasi ini memungkinkan pemasok peralatan untuk merekomendasikan konfigurasi berdasarkan persyaratan proses yang sebenarnya.
9. Mengapa Memilih Saipu untuk Solusi Perekat Leleh Panas Terpadu?
Saipu Electromechanical Device Co., LtdBerfokus pada mesin penyemprot perekat leleh panas dan menyediakan solusi peralatan untuk berbagai aplikasi industri.
Cakupan aplikasinya meliputi:
Perekat kasur
Perekat interior otomotif
Kemasan
Barang-barang kulit
Alas kaki
Bahan komposit
Pelapis tepi
Pembungkus profil
Tas kurir
Tas jinjing
Penjilidan buku
Penyaringan udara
Pengalaman penerapan lintas industri ini penting karena setiap aplikasi memiliki definisi yang berbeda tentang "penyemprotan yang baik".
Bagi sebuah pabrik kasur, cakupan area yang luas mungkin sangat penting.
Bagi pemasok interior otomotif, distribusi yang terkontrol dan penampilan mungkin mendapat perhatian lebih.
Untuk pengemasan, kecepatan produksi dan pengulangan mungkin menjadi faktor penentu.
Untuk barang-barang kulit, ketelitian dalam pengaplikasian mungkin lebih penting.
Oleh karena itu, pendekatan Saipu adalah mengevaluasiperekat + material + pola aplikasi + kecepatan produksi + konfigurasi peralatansebagai sebuah sistem yang lengkap.
10. Dari Pemilihan Peralatan hingga Pengoperasian Pabrik
Pemasok yang dapat diandalkan seharusnya tidak menghilang setelah mengirimkan mesin.
Proyek perekat leleh panas praktis dapat melibatkan beberapa tahapan.
① Penilaian Aplikasi
Pahami produk, perekat, dan target produksi pelanggan.
② Konfigurasi Peralatan
Pilih kapasitas peleburan, pompa, selang, pistol semprot, dan nosel yang sesuai.
③ Pencocokan Proses
Sesuaikan suhu, tekanan, pola semprotan, dan jarak aplikasi.
④ Pengujian Mesin
Verifikasi pengiriman perekat dan kinerja penyemprotan sebelum produksi.
⑤ Komisioning Produksi
Sesuaikan peralatan dengan kecepatan lini produksi dan jenis substrat yang digunakan pelanggan.
⑥ Dukungan Purna Jual
Memberikan bantuan teknis untuk pengoperasian, pemeliharaan, dan pemecahan masalah.
Proses ini mengubah pembelian mesin menjadi solusi produksi yang nyata.
11. Pertanyaan yang Sering Diajukan (FAQ)
Mengapa pola semprotan peleburan panas saya menjadi tidak merata?
Kemungkinan penyebabnya meliputi suhu perekat yang tidak stabil, tekanan yang salah, pemilihan nosel yang tidak sesuai, jarak penyemprotan yang tidak konsisten, perubahan viskositas perekat, atau sinkronisasi yang buruk dengan jalur produksi.
Bagaimana cara mengurangi semprotan berlebih pada perekat leleh panas?
Mulailah dengan memeriksa suhu perekat, tekanan, pemilihan nosel, jarak semprot, dan keluaran perekat. Solusi yang tepat bergantung pada perekat dan aplikasi spesifiknya.
Apakah mesin peleburan leleh panas yang lebih besar secara otomatis meningkatkan kualitas penyemprotan?
Tidak. Kapasitas peleburan hanyalah salah satu faktor. Stabilitas pompa, kontrol suhu, pengaturan tekanan, selang berpemanas, dan konfigurasi pistol semprot/nosel sama pentingnya.
Bisakah satu sistem peleburan panas melayani berbagai industri?
Secara potensial ya, asalkan konfigurasi mesin sesuai dengan perekat dan persyaratan aplikasinya. Aplikasi yang berbeda mungkin memerlukan pistol semprot, nosel, dan parameter proses yang berbeda.
Bagaimana cara memilih nozzle semprot yang tepat?
Nosel harus dipilih sesuai dengan viskositas perekat, lebar semprotan, substrat, kecepatan jalur produksi, dan pola aplikasi yang dibutuhkan. Uji coba produksi disarankan sebelum menyelesaikan konfigurasi.
Bisakah Saipu menyediakan solusi penyemprotan lelehan panas yang disesuaikan?
Ya. Pelanggan dapat memberikan informasi perekat, detail produk, persyaratan aplikasi, dan parameter lini produksi sehingga konfigurasi peralatan dapat dievaluasi sesuai dengan kebutuhan.
12. Kesimpulan: Penyemprotan yang Lebih Baik Dimulai dengan Pengendalian Proses yang Lebih Baik
Penyemprotan yang tidak merata dan penyemprotan berlebihan jarang disebabkan oleh satu faktor tunggal.
Hal tersebut biasanya merupakan hasil dari beberapa variabel yang bekerja bersama-sama:
Suhu + viskositas + tekanan + nosel + jarak semprot + keluaran + kecepatan jalur + substrat.
Oleh karena itu, para produsen harus menghindari pemilihan peralatan hanya berdasarkan kapasitas tangki atau harga mesin.
Sistem penyemprotan perekat leleh panas yang dikonfigurasi dengan benar seharusnya memberikan pengiriman perekat yang stabil sekaligus memberi tim produksi kendali yang cukup untuk mengoptimalkan proses aplikasi.
Bagi para produsen yang bekerja dengan kasur, interior otomotif, kemasan, barang kulit, alas kaki, material komposit, pelapis tepi, pembungkus, tas kurir, tas jinjing, penjilidan buku, dan penyaringan udara, peralatan yang tepat dapat menjadi bagian penting dalam meningkatkan konsistensi perekatan dan mengendalikan konsumsi perekat.
Saipu Electromechanical Device Co., Ltdmenyediakan peralatan penyemprotan perekat leleh panas dan solusi berorientasi aplikasi yang dirancang sesuai dengan berbagai kebutuhan pengikatan industri.
Jika pabrik Anda mengalami pola semprotan yang tidak merata, konsumsi perekat yang berlebihan, pembersihan nosel yang sering, atau cacat semprotan berlebih, jangan langsung meningkatkan atau mengurangi tekanan.
Mulailah dengan seluruh prosesnya.
Beri tahu kami jenis perekat, substrat, produk, lebar semprotan, kecepatan lini produksi, dan masalah produksi Anda saat ini. Saipu dapat membantu Anda mengevaluasi konfigurasi penyemprotan perekat leleh panas yang tepat dan membangun proses pengikatan yang lebih stabil.
Butuh Solusi Perekat Leleh Panas untuk Lini Produksi Anda?
Hubungi Saipu Electromechanical Device Co., Ltd. untuk mendiskusikan kebutuhan aplikasi dan konfigurasi peralatan Anda.
Situs web: https://www.saipu-adhesivemachine.com/
Dari penyediaan perekat hingga penyemprotan akhir, tujuannya sederhana: lebih banyak perekat di tempat yang dibutuhkan, lebih sedikit pemborosan di tempat yang tidak dibutuhkan.