

Bagaimana Cara Memilih Nozzle Lem Panas yang Tepat untuk Lini Produksi Anda?
2026-09-16 10:46Ketika sistem penyemprotan perekat leleh panas menghasilkan pola lem yang tidak merata, konsumsi perekat yang berlebihan, pembentukan benang, penyemprotan berlebihan, atau penyumbatan yang sering terjadi, banyak produsen langsung mencurigai mesin lem leleh panas tersebut.
Namun dalam sejumlah besar aplikasi produksi, masalah mungkin bermula dari komponen yang jauh lebih kecil:
nosel lem panas.
Nosel menentukan bagaimana perekat keluar dari aplikator dan mencapai substrat. Bukaan nosel, pola semprotan, kapasitas aliran, suhu operasi, posisi pemasangan, dan kompatibilitasnya dengan perekat dapat secara langsung memengaruhi kualitas perekatan dan stabilitas produksi.
Bagi produsen yang menggunakan perekat leleh panas (hot melt adhesive) dalamproduksi kasur, interior otomotif, pengemasan, barang kulit, alas kaki, laminasi komposit, pelapis tepi, pembungkus profil, tas kurir, tas jinjing, penjilidan buku, dan pembuatan filter udaraOleh karena itu, memilih nozzle yang tepat bukanlah sekadar keputusan soal suku cadang.
Ini adalahrekayasa proses dan pengambilan keputusan pengadaan.
Jadi, bagaimana seharusnya pabrik memilih nozzle lem panas yang tepat?
Jawaban praktisnya adalah:
Pilihlah nozzle berdasarkan jenis perekat, pola aplikasi, jumlah lem yang dibutuhkan, substrat, kecepatan produksi, dan peralatan peleburan panas—bukan hanya berdasarkan harga nozzle saja.
Saipu Electromechanical Device Co., Ltd.menyediakan peralatan penyemprotan perekat leleh panas dan solusi pengikatan yang berorientasi pada aplikasi untuk produsen di berbagai industri. Konfigurasi peralatannya dapat disesuaikan dengan berbagai persyaratan aplikasi perekat, termasuk penyemprotan, pembentukan tetesan, garis, dan proses pengeluaran perekat leleh panas lainnya.
1. Pertanyaan Pertama: Pola Aplikasi Perekat Apa yang Anda Butuhkan?
Sebelum memilih nozzle, tentukan seperti apa tampilan perekat yang dibutuhkan pada substrat.
Proses produksi yang berbeda mungkin memerlukan pola aplikasi yang sama sekali berbeda.
Pola aplikasi perekat leleh panas yang umum
| Pola aplikasi | Persyaratan umum | Aplikasi yang sesuai |
|---|---|---|
| Semprotan spiral | Distribusi perekat yang luas dan fleksibel. | Kasur, tekstil, pelapis |
| Semprotan acak | Cakupan yang tidak teratur tetapi terkendali. | Interior otomotif, furnitur |
| Semprotan datar | Cakupan yang lebih luas dan relatif seragam. | Laminasi, material komposit |
| Titisan | Garis perekat pekat | Pengemasan, perakitan |
| Garis ganda | Beberapa garis perekat paralel | Laminasi, pembuatan filter |
| Aplikasi titik | Titik perekat terkontrol | Komponen kecil, perakitan |
| Semprotan berkala | Perekat diaplikasikan sesuai dengan posisi produk. | Pengemasan, perakitan otomatis |
| Lapisan lebar | Daya rekat area luas | Laminasi film, tekstil, dan komposit |
Kesalahan pertama yang sering dilakukan banyak pembeli adalah membeli nozzle hanya berdasarkan dimensi fisiknya saja.
Pendekatan yang lebih baik adalah dengan mendefinisikanpola perekat diperlukan terlebih dahulu.
Sebagai contoh, pabrik kasur mungkin membutuhkan pola semprotan spiral yang lebar, sementara lini pengemasan mungkin membutuhkan pola semprotan yang presisi.
Menggunakan konfigurasi nozzle yang sama untuk kedua aplikasi dapat mengakibatkan konsumsi perekat yang tidak perlu atau daya rekat yang tidak memadai.
2. Cocokkan nosel dengan perekat leleh panas.
Nosel bersentuhan langsung dengan perekat, oleh karena itu karakteristik perekat harus dipertimbangkan sebelum memilih nosel.
Parameter penting meliputi:
Jenis perekat
Viskositas
Suhu pemrosesan
Karakteristik peleburan
Laju aliran perekat
Persyaratan tekanan
Kimia reaktif atau non-reaktif
Adanya bahan pengisi atau aditif
Kategori perekat leleh panas industri yang umum meliputi:
Perekat leleh panas EVA
Perekat leleh panas PSA
Perekat leleh panas PUR
Perekat leleh panas PO
Formulasi lelehan panas khusus lainnya
Bahan-bahan ini belum tentu berperilaku sama selama proses pengeluaran.
Mengapa viskositas itu penting?
Perekat dengan viskositas tinggi membutuhkan kondisi aliran yang berbeda dari perekat dengan viskositas relatif rendah.
Jika lubang nosel terlalu kecil untuk perekat dan keluaran yang dibutuhkan, sistem mungkin mengalami:
Hambatan aliran tinggi → tekanan meningkat → keluaran tidak stabil → pola semprotan buruk → penyumbatan nosel
Jika lubang nosel terlalu besar, masalah sebaliknya dapat terjadi:
Penggunaan lem yang berlebihan → konsumsi perekat yang lebih tinggi → lem yang terlalu banyak menyemprot → biaya produksi meningkat
Oleh karena itu, pemilihan nozzle harus didasarkan pada hubungan antara:
Viskositas + Suhu + Tekanan + Bukaan Nosel + Laju Aliran yang Diperlukan
3. Bagaimana Ukuran Lubang Nozzle Mempengaruhi Keluaran Lem?
Ukuran lubang nosel merupakan salah satu parameter seleksi yang paling penting.
Lubang yang lebih kecil umumnya memberikan pengiriman perekat yang lebih terkonsentrasi, sedangkan lubang yang lebih besar dapat mengakomodasi kebutuhan aliran yang lebih tinggi.
Namun, hubungan tersebut tidak sesederhana itu:
Nosel yang lebih besar = kinerja yang lebih baik.
Jumlah perekat yang dihasilkan sebenarnya juga bergantung pada:
Viskositas perekat
Kinerja pompa
Tekanan sistem
Suhu perekat
Geometri nosel
Semprotkan udara, jika diperlukan.
Jarak aplikasi
Formulasi perekat
Oleh karena itu, sebuah pabrik tidak boleh memilih nozzle hanya berdasarkan diameternya saja.
Sebaliknya, berikan informasi yang dibutuhkan kepada pemasok peralatan.Konsumsi lem dan kecepatan produksi.
Misalnya:
Output perekat yang dibutuhkan = konsumsi perekat per produk × kuantitas produksi per jam
Hal ini memberikan dasar yang jauh lebih baik untuk pemilihan nosel.
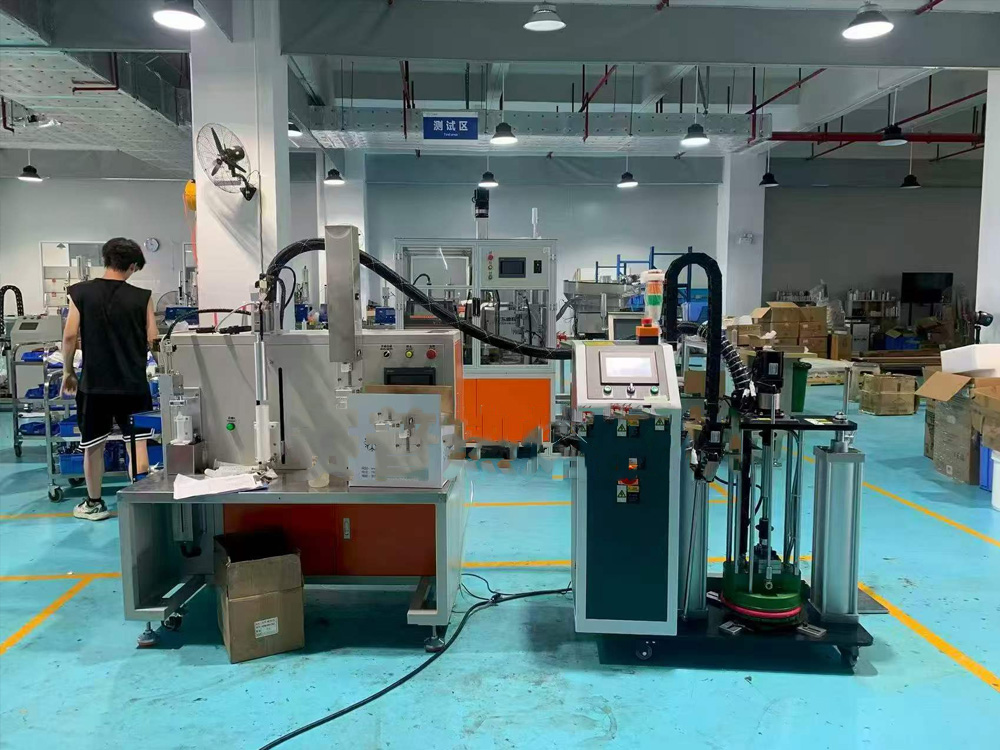
4. Lebar Semprotan Sama Pentingnya dengan Keluaran Lem
Nosel dapat menyalurkan jumlah perekat yang tepat namun tetap menghasilkan hasil perekatan yang buruk jika lebar semprotannya salah.
Pertimbangkan lini produksi kasur.
Jika area perekat yang dibutuhkan luas tetapi pola semprotan terlalu sempit, operator dapat mengkompensasinya dengan cara:
Meningkatkan produksi perekat
Memperlambat konveyor
Menambahkan penyemprotan tambahan
Ketiganya dapat meningkatkan biaya produksi.
Masalah serupa juga dapat terjadi pada laminasi interior otomotif.
Saat memilih nozzle semprot, tentukan:
Lebar semprotan yang dibutuhkan
Jarak antara nosel dan substrat
Kecepatan jalur produksi
Jumlah nozel
Tumpang tindih antara pola semprotan
Berat aplikasi perekat
Lebar substrat
Sistem penyemprotan yang dirancang dengan baik harus sesuai dengan konfigurasi nosel dan lebar produksi sebenarnya.
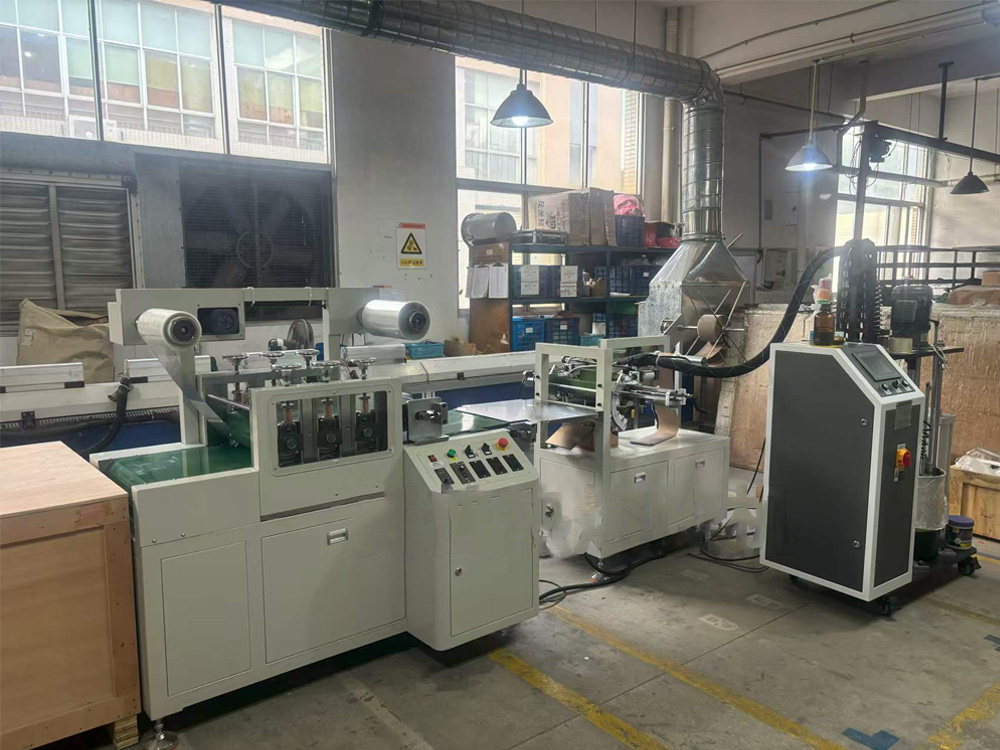
5. Pertimbangkan Kecepatan Produksi Sebelum Memilih Nozzle
Nosel yang berkinerja baik selama uji laboratorium mungkin tidak berkinerja sama pada jalur produksi berkecepatan tinggi.
Kecepatan produksi mengubah jumlah dan distribusi perekat yang diaplikasikan ke substrat.
Misalnya:
Produksi kecepatan rendah
Nosel memiliki lebih banyak waktu untuk menempelkan perekat pada area tertentu.
Produksi berkecepatan tinggi
Sistem ini membutuhkan keluaran perekat yang cukup dan lebar semprotan yang sesuai untuk mempertahankan berat aplikasi yang dibutuhkan.
Karena itu:
Pemilihan nosel = Kapasitas nosel + Kecepatan produksi + Lebar semprotan + Berat perekat yang dibutuhkan
Untuk produksi otomatis, pembeli harus memberikan informasi kecepatan lini produksi yang sebenarnya kepada pemasok, bukan hanya sekadar mengatakan "produksi kecepatan tinggi."
6. Pilih Nozzle Sesuai dengan Substrat
Pola perekat yang sama mungkin tidak cocok untuk setiap material.
Substrat yang berbeda memiliki karakteristik permukaan dan persyaratan pengikatan yang berbeda.
Substrat industri yang umum meliputi:
Busa
Kain
Kain nonwoven
Kulit
Kulit sintetis
Plastik
Logam
Kayu
Kertas
Film
Bahan komposit
Substrat berpori mungkin memerlukan distribusi perekat yang berbeda dari film plastik yang halus.
Sebagai contoh, dalam pembuatan kasur, perekat mungkin perlu menutupi area yang relatif luas sambil tetap mempertahankan fleksibilitasnya.
Pada interior otomotif, pola perekat mungkin perlu memberikan daya rekat yang cukup tanpa adanya kebocoran perekat yang terlihat.
Dalam pengemasan, prioritasnya mungkin adalah perekatan yang cepat dan terkontrol dengan jumlah lem berlebih yang minimal.
Inilah mengapa pemilihan nozzle harus selalu mempertimbangkan hal-hal berikut:substrat + perekat + metode aplikasisebagai satu sistem.
7. Bagaimana Cara Memilih Antara Jenis Nozzle Semprot, Butiran, dan Jenis Nozzle Lainnya?
7.1 Nosel Semprot
Nosel semprot cocok digunakan ketika perekat perlu didistribusikan ke area yang lebih luas.
Aplikasi tipikal meliputi:
Kasur
Interior otomotif
Mebel
Kain pelapis
Laminasi tekstil
Ikatan komposit
Tujuannya biasanya bukan untuk menghasilkan jumlah lem sebanyak mungkin.
Tujuannya adalah untuk mencapai apa yang dibutuhkan.cakupan dengan konsumsi perekat yang terkontrol..
7.2 Nozel Manik-manik
Nosel berbentuk manik-manik menyalurkan perekat dalam garis yang relatif terkonsentrasi.
Ini cocok untuk:
Kemasan
Perakitan
Penjilidan buku
Pengikatan tepi
Pengikatan komponen
Aplikasi filter tertentu
Parameter-parameter kuncinya adalah:
Lebar manik-manik
Kontinuitas manik-manik
Keluaran lem
Kecepatan jalur
Respons mulai/berhenti
Untuk jalur produksi otomatis, penutupan perekat yang bersih juga penting karena sisa perekat yang berlebihan dapat menyebabkan terbentuknya benang-benang halus dan kontaminasi.
7.3 Konfigurasi Multi-Nozzle
Untuk produk yang lebar atau beberapa jenis perekat, beberapa nosel dapat dipasang pada satu sistem aplikator.
Hal ini dapat memberikan:
Cakupan aplikasi yang lebih luas
Beberapa garis perekat
Konfigurasi proses yang fleksibel
Kapasitas produksi yang lebih tinggi
Namun, nosel harus diseimbangkan agar setiap saluran keluar mengeluarkan jumlah perekat yang dibutuhkan.
Jika tidak, lini produksi mungkin mengalami:
Output tidak merata antar nosel → ikatan tidak konsisten → cacat produk
8. Kompatibilitas Suhu Sangat Penting
Perekat leleh panas harus tetap berada dalam kisaran suhu pemrosesan yang sesuai saat melewati sistem.
Nosel adalah titik akhir dalam jalur perekat yang dipanaskan.
Jika suhu perekat pada nosel terlalu rendah, viskositas dapat meningkat.
Hal ini dapat menyebabkan:
Aliran yang buruk
Penyemprotan tidak sempurna
Pola semprotan sempit
Tekanan meningkat
Penyumbatan nosel
Jika suhu terlalu tinggi, beberapa perekat dapat mengalami degradasi atau paparan panas yang berlebihan.
Oleh karena itu, pertanyaan yang benar bukanlah:
“Berapa suhu tertinggi yang dapat ditahan oleh nosel?”
Pertanyaan yang lebih tepat adalah:
“Apakah nozzle dan aplikator dapat mempertahankan kondisi pemrosesan yang direkomendasikan oleh produsen perekat selama produksi sebenarnya?”
Oleh karena itu, nosel, selang pemanas, aplikator, dan pelebur harus diperlakukan sebagai sistem termal yang lengkap.
9. Perekat Leleh Panas PUR Membutuhkan Perhatian Tambahan
Perekat leleh panas PUR banyak digunakan di tempat-tempat di mana produsen membutuhkan daya rekat yang kuat dan tahan lama.
Namun, PUR reaktif berbeda dari perekat leleh panas termoplastik konvensional karena bereaksi dengan kelembapan selama proses pengeringan.
Artinya, peralatan dan prosedur pengoperasian harus mempertimbangkan hal-hal berikut:
Paparan perekat terhadap kelembapan lingkungan sekitar
Penyegelan pasokan perekat
Kondisi selang pemanas
Kebersihan nosel
Prosedur pematian
Waktu tinggal perekat
Sisa perekat yang telah mengering
Jika material yang sudah mengeras mencapai lubang nosel yang kecil, penyumbatan dapat terjadi dengan cepat.
Oleh karena itu, saat membeli sebuahMesin lem panas PUR, nosel tidak boleh dianggap secara terpisah.
Sistem secara keseluruhan harus dievaluasi:
Wadah perekat PUR → Sistem peleburan → Pompa → Filter → Selang pemanas → Aplikator → Nosel
Hal ini sangat penting khususnya bagi pabrik yang mengoperasikan peralatan PUR dalam jangka waktu lama atau mengalami gangguan produksi yang sering.
10. Bagaimana Nozzle yang Salah Dapat Meningkatkan Konsumsi Perekat?
Pemilihan nosel secara langsung memengaruhi seberapa efisien perekat didistribusikan.
Misalkan suatu lini produksi membutuhkan berat aplikasi perekat yang telah ditentukan.
Jika nosel menghasilkan keluaran yang berlebihan, operator dapat mengkompensasinya dengan cara:
Mengurangi tekanan
Meningkatkan kecepatan jalur produksi
Menurunkan suhu
Meningkatkan jarak penyemprotan
Penyesuaian ini mungkin hanya mengubah pola aplikasi dan bukan menyelesaikan masalah mendasar.
Kelebihan perekat dapat menyebabkan:
Biaya material lebih tinggi + waktu pengeringan lebih lama + kontaminasi + semprotan berlebih + pembersihan tambahan
Oleh karena itu, nozzle yang tepat harus mampu menyalurkan perekat yang cukup untuk mencapai daya rekat yang dibutuhkan tanpa menghasilkan kelebihan yang tidak perlu.
Bagi tim pengadaan, KPI yang bermanfaat adalah:
Konsumsi perekat per produk
Misalnya:
kg perekat / 1.000 produk
Hal ini seringkali lebih bermakna daripada sekadar membandingkan output maksimum nominal dari dua mesin.
11. Apa Penyebab Terjadinya Benang-benang dan Semprotan Berlebihan?
Pembentukan benang dan semprotan berlebih adalah masalah umum dalam pendistribusian perekat leleh panas.
Namun, masalah tersebut tidak selalu disebabkan oleh nosel saja.
Faktor-faktor yang mungkin termasuk:
Suhu perekat yang tidak tepat
Tekanan berlebihan
Geometri nosel yang salah
Penutupan nosel yang buruk
Jarak aplikasi yang berlebihan
Viskositas perekat yang tidak tepat
Formulasi perekat
Kecepatan produksi
Pengaturan udara semprot yang tidak tepat, jika berlaku.
Inilah mengapa mengganti nozzle tanpa memeriksa bagian proses lainnya mungkin tidak akan menyelesaikan masalah.
Evaluasi teknis yang tepat harus memeriksa:
Perekat + Suhu + Tekanan + Nosel + Jarak + Kecepatan + Substrat
12. Daftar Periksa Pengadaan: 10 Pertanyaan yang Harus Diajukan kepada Pemasok Nozzle Perekat Panas Anda
Sebelum memesan nozel peleburan panas, manajer pengadaan harus memberikan informasi produksi spesifik kepada pemasok.
1. Perekat apa yang Anda gunakan?
Sebutkan EVA, PUR, PSA, PO, atau formulasi lainnya.
2. Apa yang dimaksud dengan viskositas perekat?
Sertakan data teknis pabrikan jika tersedia.
3. Berapa suhu pemrosesan yang disarankan?
Jangan memilih nozzle hanya berdasarkan suhu saja.
4. Berapa daya rekat yang dibutuhkan?
Berikan nilai dalam kg/jam, g/produk, atau nilai terukur lainnya.
5. Berapa lebar semprotan atau butiran yang dibutuhkan?
Pemasok membutuhkan dimensi aplikasi yang sebenarnya.
6. Berapa kecepatan lini produksi?
Tentukan m/menit, produk/menit, atau parameter terukur lainnya.
7. Substrat apa yang Anda rekatkan?
Misalnya:
Busa + kainberbeda denganplastik + logam.
8. Apakah aplikasi tersebut bersifat terus menerus atau terputus-putus?
Pengoperasian mulai/berhenti yang sering memerlukan kinerja penutupan perekat yang sesuai.
9. Berapa banyak garis perekat yang dibutuhkan?
Hal ini menentukan apakah konfigurasi stopkontak tunggal, ganda, atau multi-stopkontak yang sesuai.
10. Dapatkah nozzle diuji dengan perekat Anda yang sebenarnya?
Ini adalah salah satu pertanyaan yang paling berharga.
Nosel yang tampak cocok di atas kertas mungkin akan memberikan performa berbeda dengan perekat, substrat, dan kecepatan produksi pelanggan yang sebenarnya.
13. Proses Pemilihan Nozzle yang Praktis
Bagi pabrik yang masih ragu memilih nozzle hot melt yang tepat, proses berikut ini lebih dapat diandalkan daripada memilih berdasarkan harga.
Langkah 1: Identifikasi perekatnya
EVA / PUR / PSA / PO / Lainnya
↓
Langkah 2: Identifikasi aplikasi
Semprotan / Spiral / Manik / Garis / Titik / Pelapisan
↓
Langkah 3: Tentukan kecepatan produksi
m/menit atau produk/jam
↓
Langkah 4: Definisikan konsumsi perekat
g/produk atau kg/jam
↓
Langkah 5: Tentukan lebar aplikasi
mm atau lebar produk
↓
Langkah 6: Konfirmasikan kondisi suhu dan tekanan
Pastikan kompatibilitas dengan perekat dan peralatan peleburan panas.
↓
Langkah 7: Pilih konfigurasi nosel
Pilih geometri nosel, bukaan, jumlah saluran keluar, dan konfigurasi pemasangan yang sesuai.
↓
Langkah 8: Lakukan uji coba perekat yang sebenarnya
Mengevaluasi:
Pola semprotan
Konsumsi perekat
Kualitas ikatan
Menyusun
Semprotan Berlebih
Performa mulai/berhenti
Stabilitas produksi berkelanjutan
Langkah terakhir ini sangat penting.
Nozzle terbaik bukanlah nozzle dengan output terbesar atau harga beli terendah. Nozzle terbaik adalah nozzle yang secara konsisten menghasilkan pola perekat yang dibutuhkan dengan biaya proses terendah yang praktis.
14. Bagaimana Saipu Membantu Produsen Mencocokkan Nozel dengan Peralatan Perekat Leleh Panas
Saipu Electromechanical Device Co., Ltd.tidak memperlakukan nosel sebagai komponen cadangan yang terisolasi.
Untuk aplikasi perekat leleh panas industri, nosel perlu bekerja bersama dengan seluruh sistem pengiriman perekat.
Pendekatan teknis Saipu mempertimbangkan:
Perekat
Perekat apa yang sedang diproses dan apa kondisi pengoperasian yang direkomendasikan?
Produksi
Seberapa cepat jalur produksi tersebut beroperasi?
Aplikasi
Apakah pelanggan memerlukan penyemprotan, penyemprotan spiral, bentuk butiran, garis, atau pola aplikasi lainnya?
Substrat
Bahan apa saja yang perlu direkatkan?
Jumlah perekat
Berapa banyak perekat yang dibutuhkan per produk atau per jam?
Peralatan
Konfigurasi peleburan, pemompaan, pemanasan, penyaringan, dan kontrol apa yang dibutuhkan?
Otomatisasi
Apakah aplikator perlu berkomunikasi dengan konveyor, robot, PLC, atau peralatan produksi lainnya?
Pendekatan ini membantu menghindari kesalahan pembelian yang umum:
Membeli nozzle terlebih dahulu dan kemudian mencoba menyesuaikan proses produksi dengan nozzle tersebut.
Sebaliknya, peralatan tersebut harus dikonfigurasi sesuai dengan proses pengikatan yang sebenarnya.
15. Di Bagian Mana Nozzle Perekat Panas yang Tepat Dapat Memberikan Perbedaan Terbesar?
Pembuatan Kasur
Konfigurasi semprotan yang tepat dapat membantu mendistribusikan perekat ke permukaan busa dan kain sekaligus mengendalikan konsumsi perekat.
Interior Otomotif
Distribusi perekat yang terkontrol sangat penting untuk merekatkan kain, material akustik, komponen trim, dan material interior lainnya.
Kemasan
Pengaplikasian dengan metode butiran atau semprotan terkontrol dapat mendukung pengikatan berkecepatan tinggi sekaligus mengurangi pengendapan perekat yang tidak perlu.
Kulit dan Alas Kaki
Nosel harus sesuai dengan cakupan yang dibutuhkan dan geometri substrat untuk menghindari penggunaan perekat yang berlebihan.
Laminasi Komposit
Distribusi perekat yang merata sangat penting untuk merekatkan film, kain, bahan nonwoven, dan material berlapis lainnya.
Pemasangan Pita Tepi dan Pembungkus Profil
Penyaluran perekat yang stabil membantu menjaga ikatan yang konsisten di sepanjang profil kontinu dan komponen furnitur.
Tas Kurir dan Tas Pegangan
Sistem aplikasi perlu mampu merespons produksi berkecepatan tinggi dan posisi pengikatan yang terputus-putus.
Penjilidan buku
Garis perekat yang terkontrol dan kinerja mulai/berhenti yang andal dapat menjadi penting untuk produksi buku otomatis.
Filter Udara
Konfigurasi nosel harus sesuai dengan garis perekat, pola tetesan atau semprotan yang dibutuhkan, dan kecepatan produksi.
16. Pertanyaan yang Sering Diajukan (FAQ): Memilih Nozzle Lem Panas
Faktor terpenting apa yang perlu dipertimbangkan saat memilih nozzle lem panas?
Tidak ada satu parameter tunggal yang mutlak. Nozel harus dipilih sesuai dengan jenis perekat, viskositas, laju aliran yang dibutuhkan, pola aplikasi, lebar semprotan, kecepatan produksi, dan substrat.
Bisakah satu nozzle perekat leleh panas digunakan untuk berbagai jenis perekat?
Terkadang, tetapi kompatibilitas harus dipastikan. Perekat yang berbeda dapat memiliki viskositas, suhu, dan karakteristik aliran yang berbeda. Nozel yang berfungsi baik dengan satu formulasi mungkin tidak memberikan hasil yang sama dengan formulasi lainnya.
Apakah nozzle yang lebih besar selalu mengeluarkan lebih banyak lem?
Bukaan yang lebih besar dapat mendukung aliran yang lebih besar, tetapi keluaran perekat sebenarnya juga bergantung pada tekanan, viskositas, suhu, kapasitas pompa, dan geometri nosel.
Mengapa pola semprotan lelehan panas saya tidak merata?
Kemungkinan penyebabnya meliputi penyumbatan sebagian pada nosel, suhu yang tidak stabil, fluktuasi tekanan, viskositas yang tidak sesuai, jarak penyemprotan yang salah, komponen yang aus, atau konfigurasi nosel yang tidak tepat.
Seberapa sering nozzle peleburan panas perlu diganti?
Tidak ada interval penggantian universal. Hal ini bergantung pada jenis perekat, suhu operasi, jam produksi, kontaminasi, perawatan, dan keausan nosel. Pantau kualitas dan hasil semprotan daripada hanya mengganti komponen berdasarkan waktu kalender.
Apakah nozzle yang salah dapat menyebabkan pemborosan perekat?
Ya. Nozel yang tidak sesuai dapat menghasilkan keluaran yang berlebihan, cakupan yang buruk, atau penyemprotan berlebihan, yang semuanya dapat meningkatkan konsumsi perekat.
Apakah diperlukan nozzle khusus untuk perekat leleh panas PUR?
Aplikasi PUR memerlukan peralatan dan komponen yang kompatibel dengan kondisi pemrosesan perekat dan karakteristik reaktif terhadap kelembapan. Sistem pengiriman perekat secara keseluruhan harus dievaluasi, bukan hanya memilih nosel secara terpisah.
Apakah saya perlu menguji nozzle sebelum membelinya?
Ya. Jika memungkinkan, ujilah nosel dengan perekat, substrat, pola aplikasi, dan kecepatan produksi yang sebenarnya. Hal ini memberikan informasi yang jauh lebih bermanfaat daripada hanya membandingkan spesifikasi nosel saja.
17. Saran Pengadaan Akhir
Memilih nozzle lem panas sebaiknya tidak dimulai dengan:
“Berapa harga nozzle ini?”
Seharusnya dimulai dengan:
“Pola perekat seperti apa yang sebenarnya dibutuhkan dalam proses produksi saya?”
Kemudian, hitung mundur dari persyaratan produksi:
Pola aplikasi → Perekat → Viskositas → Laju aliran → Lebar semprotan → Kecepatan produksi → Suhu → Tekanan → Konfigurasi nosel
Proses ini membantu produsen menghindari masalah umum seperti:
Penyemprotan tidak merata
Konsumsi perekat yang berlebihan
Semprotan Berlebih
Menyusun
Ikatan tidak sempurna
Sering terjadi penyumbatan nosel
Keluaran lem yang tidak stabil
Waktu henti produksi yang tidak direncanakan
Untuk pabrik yang bekerja sama dengankasur, interior otomotif, kemasan, barang kulit, alas kaki, material komposit, pelapis tepi, pembungkus profil, tas kurir, tas jinjing, penjilidan buku, atau filter udara, pemilihan nozzle harus diintegrasikan ke dalam desain peralatan perekat leleh panas secara keseluruhan.
Saipu Electromechanical Device Co., Ltd.menyediakan mesin penyemprot perekat leleh panas dan solusi pengikatan satu atap yang dirancang sesuai dengan berbagai kebutuhan produksi industri.
Jika pabrik Anda mengalamiPola semprotan tidak merata, penyumbatan nosel, konsumsi lem berlebihan, keluaran perekat tidak stabil, atau seringnya penghentian produksi.Berikan jenis perekat, viskositas, konsumsi lem yang dibutuhkan, lebar aplikasi, kecepatan produksi, dan informasi substrat Anda. Saipu kemudian dapat mengevaluasi pengiriman perekat leleh panas dan konfigurasi nosel sesuai dengan proses aktual Anda.